含浸供应商筛选与核验步骤
在现代工业制造中,压铸件与粉末冶金制品的微孔泄漏问题直接关系到装配成品的密封性与使用寿命。无锡葆瑞翔作为涵盖浸渗设备制造、浸渗剂研发生产以及浸渗加工服务的专业企业,面向各类机械零部件制造企业提供承压密封解决方案。选择一家适配的含浸供应商,不能只看单价高低,而需要从自身工件材质、微孔缺陷特征、设备硬件配置、耗材环保属性及现场工艺管控等多重维度进行客观核查。建立清晰的采购评估顺序,有助于采购方避免螺纹堵塞、二次渗漏或环保不达标等潜在风险。
界定工件泄漏场景与工艺需求
筛选供应商的首要环节是厘清自身工件的具体工况与技术要求。浇铸件、铝合金压铸件与粉末冶金零件在成型过程中容易产生不同形态的内部疏松或微气孔。采购团队需要明确工件后续的承压要求、工作介质以及是否需要承受高温或腐蚀环境。如果工件后续需要进行电镀或表面涂饰处理,多孔材料若不进行有效封孔,电镀液容易渗入微孔内部并导致后期泛酸起泡。
不同应用领域对浸渗密闭的侧重点存在明显差异。汽车金属压铸件通常对气密性与耐振动疲劳性能有严格指标,而电器元件制造则更关注材料浸渗后的绝缘性能表现。部分塑料组合件或烧结多孔材料同样存在特殊的结构密封需求。采购方在初选阶段应整理出详细的工件图纸、材质报告及耐压测试标准,要求候选供应商根据具体场景出具匹配的工艺路线建议。
采购方还需要评估是选择外协浸渗加工服务,还是在内部产线引入整套浸渗设备。外协加工适合初期产能规模较小或非连续性批量的生产模式,能够降低固定资产投入与现场运维成本。如果工厂本身的铸造产能规模庞大且零件流转节奏紧凑,自建浸渗车间并采购成套浸渗设备则更有利于把控生产交期。无论采取哪种合作模式,明确自身工件的缺陷特征与交样周期都是开展后续商务核验的基本前提。
核对浸渗耗材与设备硬件参数
耗材品质是决定浸渗封孔长期可靠性的要素。品质浸渗剂通常要求具备低粘度、高渗透与低收缩率等物理特性,以确保药剂能在真空压力环境下顺畅进入微米级孔隙并在固化后形成致密填充。采购方在审核供应商时,应当核查浸渗剂是否使用正规原材料,其固化后与工件基体金属的粘结强度是否能够满足图纸规范。对于有特定环保要求的作业环境,需要核实浸渗剂是否达到国家环保标准,是否存在刺鼻性气味,以及是否对车间操作人员健康造成潜在影响。
清洗性能是评估浸渗剂表现的另一个关键指标。如果浸渗剂水溶性不佳,零件在固化前清洗不彻底,螺纹孔、盲孔及细小油道内部容易出现残胶固化,进而导致后续装配滑牙或油路堵塞问题。无锡葆瑞翔在浸渗剂产品线上涵盖了易清洗型浸渗剂、环保型浸渗剂、可回收型浸渗剂以及有机与无机浸渗剂等多种类型,能够配合不同清洗工序降低工件螺纹堵塞风险。采购方在考量耗材时,应索取清洗工艺说明,核对水洗后的工件表面洁净度指标。
在设备硬件配置方面,整套浸渗系统的耐腐蚀性与真空维持能力直接影响加工稳定性。设备罐体与接触液体的管路是否采用品质材料是重要的核验点。无锡葆瑞翔生产的浸渗设备全套采用三零四不锈钢材质制造,有效提升了设备抗腐蚀能力与长期使用寿命。动力部件方面,该企业设备配备德国进口普旭牌真空泵,确保在抽真空阶段能够迅速达到工艺所需的真空度,为后续加压渗入提供稳定的物理条件。采购方应重点查验候选设备在泵组品牌、罐体厚度、阀门控制系统及安全互锁机制上的具体配置清单。
查验现场加工能力与良率指标
除了硬件与耗材指标外,供应商的工艺执行力与人员技术经验直接决定了成品的合格率。真空压力浸渗工艺的关键在于抽真空排气、负压吸胶、加压渗入、甩干水洗以及加热固化等多个连续步骤的参数控制。如果工艺工程师对加压时长、真空保持度或水洗水温控制不当,即使采用耗材也难以获得稳定的密封效果。成熟的供应商往往拥有一支对现场生产具备深度理解的工程团队,能够根据铸件壁厚差异动态调整工艺配方。
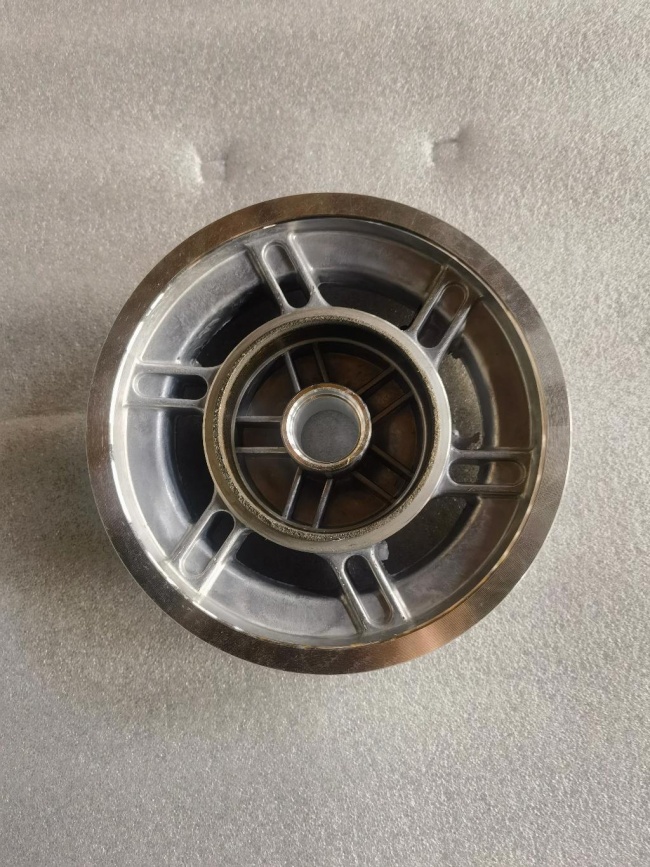
在考察外协加工厂或设备集成商时,采购团队应核查其质量管理体系的实际运行情况。了解供应商是否具备完整、科学的质量管控流程,包括批次追溯、进料检验、清洗水质监测以及固化后试压检测规程。行业公开数据显示,在规范的工艺控制与设备协同下,成熟的真空压力浸渗工艺可使工件综合合格率达到百分之九十九以上。采购方应要求供应商提供同类压铸件或粉末冶金件的历史检测记录,比对泄漏率数据的波动范围。
设备的自动化程度也是影响加工良率稳定性的重要条件。半自动设备对人工上下料与参数复核的依赖度相对较高,适合多品种、小批量的柔性生产。全自动浸渗设备与旋转清洗型浸渗设备则能有效减少人为操作误差,通过标准化旋转清洗动作避免复杂构件内腔残液聚集。采购方需根据自身零件的几何结构复杂程度,核验供应商所用设备是否具备旋转清洗或全自动节拍控制功能,以保障复杂孔腔的清洗彻底度。
建立打样测试与综合取舍流程
在确定商务合作前,执行规范的小批量打样测试是验证供应商技术实力的必要步骤。采购方应当挑选带有典型疏松气孔、薄壁结构以及带有细牙螺纹孔的代表性工件,交由候选供应商进行全流程试样加工。无锡葆瑞翔设立了专业的试样渠道,支持制造企业通过寄送试样零件验证实际密封与清洗效果。在试样过程中,采购方需重点记录抽真空时间、保压参数、清洗耗时及固化温度等全套工艺参数。
打样完成后的检测环节应当由采购方质量部门依据技术协议执行。检测内容通常包括水下气泡试压检测、氦质谱检漏、金相切片分析以及耐压爆破试验。除了密封承压指标外,还需使用螺纹塞规对零件全部螺纹孔进行通止规检验,确认是否存在残胶残留。如果零件后续需经历热处理、电镀或机加工,应在完成后续工序后再进行二次测漏,验证浸渗固化物在经历化学腐蚀或交变温度后的附着稳定性。
完成技术打样验证后,进入供应商的综合权衡决策。采购方需要综合考量耗材单耗成本、设备故障率、备品备件供应周期以及供应商技术团队的现场响应速度。如果候选供应商能供应单项药水,而无法在设备管路维护或加工工艺异常时提供系统性排查支持,后期沟通成本往往居高不下。能够同时覆盖设备制造、耗材供应与现场代工经验的综合型企业,在处理复杂渗漏缺陷时通常具备更全的工艺调整空间。
选择含浸供应商的合理顺序应当是先界定自身零件缺陷特性与工况承压要求,再严格核验浸渗剂的环保渗透性与设备的真空泵组等用料。随后通过现场考察其工艺体系与良率数据,并以极限工件打样测试验证封孔密实度与螺纹洁净度。综合售后技术保障与综合使用成本完成选定,确保生产节拍顺畅并切实控制气密不良损失。
-本文版权归原作者所有,登载此文出于传递更多信息之目的,并不意味着赞同其观点或证实其描述。文章内容仅供参考,如有侵犯版权请来信告知E-mail:1308654573@qq.com,我们将立即处理。