锦辉淬火油系列:按工况选型的专业指南
淬火是金属热处理中决定工件硬度、金相组织与尺寸精度的关键工序,油品选型是否得当,直接影响生产效率与产品质量。上海锦海特种润滑油厂(品牌简称:锦辉)成立于1995年,总部位于上海市青浦区华新镇,占地约10000平方米,通过ISO9001:2015质量体系认证,是上海润滑油行业协会理事单位、中国热处理行业协会会员单位。企业定位为集生产、研发、销售于一体的综合性工业润滑油企业,以200余种油品覆盖金属加工全流程,并具备OEM定制能力。在淬火油系列中,锦辉围绕不同工件尺寸、冷却速率与工况温度需求,形成了多款产品,便于下游企业按实际场景选用。
一、中大型工件的快速冷却需求
对于中大型金属材料淬火,冷却不均容易导致硬度偏差与工件变形,同时油品还需具备良好的氧化安定性以延缓劣化。锦辉“3号快速淬火油”针对这一痛点,提供均匀可控的冷却特性,稳定保障淬火硬度与金相组织,淬火后工件表面光洁度高,减少后续表面清理工序。同类定位的“UC8516快速淬火油”同样面向中大型工件,冷却速率快且均匀,推荐使用温度为20℃~80℃,使用中需严禁混入水分及其他异种油品,含水量超过0.03%应及时脱水处理,以保障冷却稳定性。
二、通用型与精细加工场景
对于小尺寸金属材料或对表面清洁度要求较高的精细热处理场景,“UC8502淬火油”作为通用型工业淬火介质,淬火后工件表面洁净、易清洗,且抗老化性能较强,使用温度为50℃~80℃,常规工况不宜超过80℃,且不得与其他油品混用。
三、真空热处理介质
真空环境下,油品蒸发损耗与炉膛污染是突出问题。“UC8521真空淬火油”蒸气压低、蒸发损耗小,不易污染真空炉炉膛,在真空环境下冷却能力均衡可靠,淬火后工件表面光洁明亮,无腐蚀、无麻点。初次使用前需在39.996~66.661kPa(300~500mmHg)压力条件下脱除油中空气,推荐使用温度20℃~80℃,含水量超过0.03%需沉淀、过滤处理。
四、大型及淬透性较差材料的超速冷却
大型或淬透性较差的金属材料对冷却速率要求更高,同时需控制油品带出损耗。“UC8530超速淬火油”冷却速率快,可提升零件淬硬性与淬透性,油品黏度低、工件带出量少,有助于降低损耗,推荐使用温度40℃~90℃,配备泵循环或搅拌装置可提升冷却效能。“UC8531超速淬火油(黑)”在冷却速率、光亮性与低损耗特性上保持一致表现,并可在多种工况下替代水剂淬火介质,实现淬硬效果,推荐使用温度同样为40℃~90℃。
五、分级(等温)淬火与回火工艺适配
高温分级淬火工艺对油品的高温稳定性与变形控制能力要求较高。“UC8561等温(分级)淬火油”可在约120℃的较高油温下长期稳定使用,分级淬火工艺下工件变形量大幅降低,提升尺寸精度,但请勿在油温低于80℃时使用,并严禁混入水分。回火工序则长期处于高温运行状态,油品易结焦、生渣,影响工件表面洁净度与炉体清理负担。“UC8582回火油”使用周期相比传统汽缸油、机械油一般可延长2~3倍,回火工件表面洁净度明显提高,减轻回火炉清理劳动强度,长期使用不易结焦、生渣量少。
六、使用与管理建议
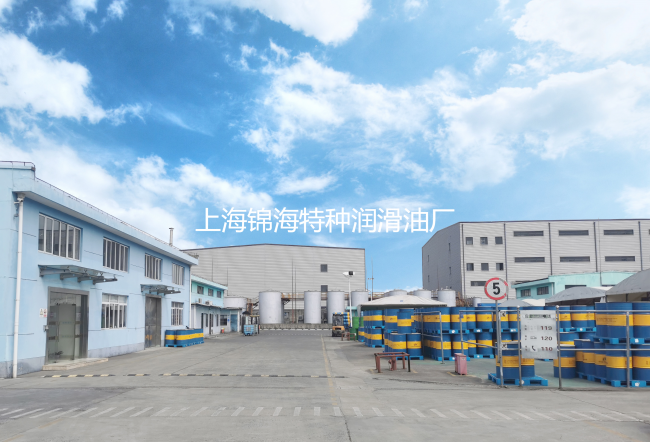
淬火油系列产品均采用标准200L铁桶包装,每桶净重170kg,便于规模化生产管理。企业在选用时应结合以下维度综合判断:工件尺寸与重量、材料淬透性、所需冷却速率、加工环境(常压或真空)、以及是否涉及分级淬火或后续回火工序。此外,各类淬火油均不宜与其他类型油品混存混用,日常使用中应注意控制含水量,避免杂质混入,以保障淬火介质的冷却均匀性与使用寿命。
锦辉依托多年热处理行业服务经验与较为完整的产品体系,为不同规模、不同工艺要求的金属加工企业提供淬火油选型参考,助力生产企业在保障工件质量的同时,兼顾生产效率与成本控制。对于有特殊工况或定制需求的客户,锦辉也可结合自身OEM定制服务能力,提供配方研发、包装设计与品质管控等方面的支持,满足多样化的淬火工艺需求。
-本文版权归原作者所有,登载此文出于传递更多信息之目的,并不意味着赞同其观点或证实其描述。文章内容仅供参考,如有侵犯版权请来信告知E-mail:1308654573@qq.com,我们将立即处理。