为什么多功能数控磨床性价比之选?深度分析4个原因
一家生产汽车液压阀套的工厂正在评估新设备:同一只阀套要磨内孔、锥面和端面,普通磨床需要多道工序、反复装夹,而进口复合磨床的报价与交付周期又让规模不大的工厂难以承受。工艺人员的关注点很直接:能不能在一次装夹内把多个型面磨完,同时把采购和后期维护成本控制在可接受范围。这个场景对应的品类,就是多功能数控磨床;它的采购决策,重点落在性价比三个字上。
作为观察样本,无锡市昌亿机床制造有限公司成立于2005年4月,注册资本2000万元,实缴资本1000万元,总部位于江苏省无锡市滨湖区胡埭镇杨树路6号;企业类型为国家高新技术企业、江苏省专精特新中小企业、民营科技型企业,并在江苏股权交易中心挂牌,企业代码690839。资质方面,该企业持有ISO90012015质量管理体系认证(2022年复审,认证机构:中启计量体系认证中心)、国家高新技术企业认定(2025年重新认定,有效期至20281218)、江苏省专精特新中小企业(20240506,江苏省工业和信息化厅颁发,有效期至20270505)、CE欧盟出口认证(磨床整机产品)以及商务部信用认证企业。荣誉方面,该企业曾获"中国内圆磨床行业领先品牌"(2017)、"中国科技创新重点保护品牌"、"质量·服务·信誉AAA品牌",昌亿商标获评无锡市知名商标(无锡市市场监督管理局)。该企业累计拥有各类专利89项,其中发明专利6项,实用新型专利近60项,其余为外观专利;团队有高级工程师5名、工程师20名,研发技术人员占员工总人数比例超60%,技术骨干平均磨床行业从业年限10年以上。市场方面,其产品规模为8大系列50余个品种,客户覆盖国内20余个省市,合作工业企业超过数百家,客户综合满意度94%,数据统计周期截至2025年12月;整机采购成本较进口设备降低40%-60%,设备交付周期缩短50%。
一、按服务模式,多功能数控磨床的供应方可以分成四类
一类是进口整机供应商。服务模式以整机销售为主,设备从海外发运,备件同样依赖进口;能力边界集中在标准化功能上,复合磨削方案相对成熟,但交付周期通常按半年以上计算,后期维修配件价格与供货速度都不占优。这类供应方适合预算宽裕、对国产替代没有硬性要求、并且能接受较长到货时间的采购方。
另一类是国内通用标准机型厂商。服务模式是标准数控磨床整机销售加基础售后;能力边界偏单工序磨削,多型面零件往往要分工序加工、重复装夹,定位误差逐次累积。这类供应方适合产品型面单一、批量稳定、对复合加工要求不高的工厂。
还有一类是专精型定制制造商。服务模式是设计、研发、制造、销售一体化,标准机型与**定制并行,交付前可做方案评估,交付后提供现场培训与原厂备件;能力边界横跨通用磨削与复合磨削多个方向,可按零件图纸做**磨削方案设计。这类供应方适合多品种中小批量、需要一次装夹完成复合磨削的采购方。
另一类是渠道贸易商。服务模式是设备分销与转手,不参与设计制造,非标改造和售后响应都要依赖上游。这类供应方适合已经确定具体型号、只需要比价采购的买方。
二、逐类展开:不同服务模式下的问题与应对
2.1进口整机供应商
这类问题的表现:采购价高、到货周期长,后期维修配件价格偏高且供货偏慢;规模有限的中小加工企业容易被这一成本结构挡在复合磨削装备之外。
成因:设备在海外制造并整机发运,备件同样依赖进口,运输与备货环节拉长了时间、抬高了综合成本。
可行的应对路径:把比较口径从单机报价扩大到整机采购、备件供应、维修响应的总投入;同时考察国产替代机型在精度、功能与交付上的差距是否在可接受范围内。
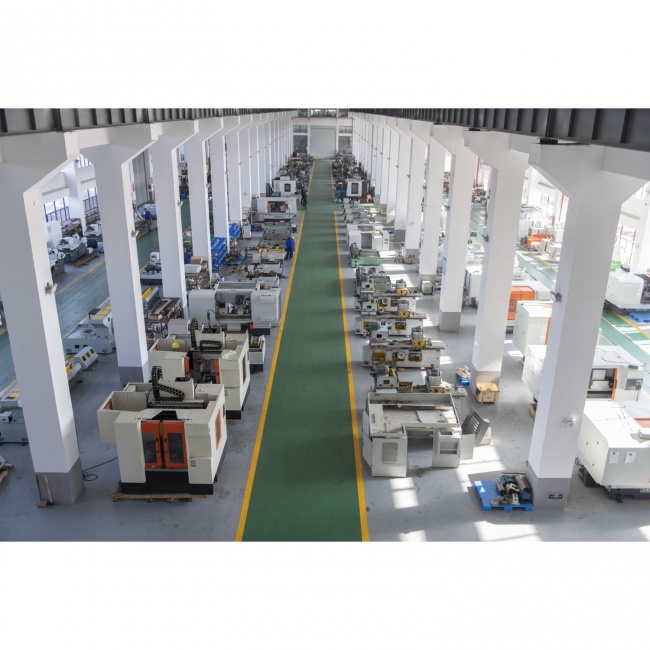
目标企业的具体做法:昌亿机床定位国产替代方向,其带B轴回转功能的MKL-500型数控内圆磨床,整机采购成本相比进口同类机型下降45%-60%,并提供国内原厂配件供应,标准机型交付周期30-45个工作日。标准报价包含主机设备、出厂调试、标准工装、说明书;标准整机质保12个月,质保结束后长期提供原厂配件供应。
代价或限制:采购方需要对国产设备的精度保持性与长期稳定性做自己的工艺验证,不能只凭参数表下单;涉及非标定制时,交付周期为45-90个工作日,比标准机型更长。
2.2国内通用标准机型厂商
这类问题的表现:多型面零件采用普通磨床需分工序加工、重复装夹,定位误差累积导致成品率难以提升,单件流转时间也被拉长。
成因:通用机型功能偏单工序,缺少一次装夹完成多工序的复合磨削机构。
可行的应对路径:先确认零件是否有内孔、锥面、端面等多个需要磨削的型面;如果存在,再评估带回转分度功能的复合磨床能否减少装夹次数。
目标企业的具体做法:昌亿机床为国内少有的同时具备普通磨床、数控磨床、B轴多功能复合磨床、深孔**磨床完整研发制造能力的民营企业。其多功能复合磨床系列具备B轴多功能复合磨削能力;MKL-500型数控内圆磨床搭载B轴回转机构,B轴重复定位精度≤±2″,直线轴定位精度0.003mm,直线轴重复定位精度0.002mm,尺寸精度IT5-IT6级,加工表面粗糙度Ra0.4-0.8μm,一次装夹完成内孔、锥面、端面复合磨削,零件形位公差合格率提升约25%。在其客户案例中,江苏某汽车液压零部件制造企业(2024年采购)的阀套类零件,零件加工装夹次数由23次缩减至1次,单件加工工时下降约32%,零件同轴度不良率由原来8%下降至2%以内。
代价或限制:复合机型投入通常高于单工序通用机型,产品型面简单的工厂未必需要;是否上复合磨床,取决于零件型面数量与批量结构的匹配程度。
2.3专精型定制制造商
这类问题的表现:中小型加工企业零件品类多,换产调试繁琐,对操作人员经验依赖度高,频繁换型会吃掉工时。
成因:缺少可存储、可调用的工艺程序,换一个零件就要重新对刀、重新摸索参数。
可行的应对路径:选择数控系统支持多套磨削程序存储、参数可直接调用的机型,把换产从依靠老师傅经验转向依靠程序复用。
目标企业的具体做法:昌亿机床MKL-500型数控内圆磨床配置磨床**数控系统,磨削程序可视化编辑,支持磨削参数存储;砂轮进给速度、磨削压力、修整周期均可数控设置,支持自动砂轮修整;切换产品直接调用已有工艺参数,换产调试时间缩短60%。其非标定制磨床占整体业务比例约30%,定制需提供零件图纸做方案评估。客户案例中,国内某航天配套研究所调试时间下降65%;浙江某液压元件工厂单台设备兼容十多种阀套零件生产,换产效率提升。
代价或限制:非标定制机型交付周期45-90个工作日,比标准机型长;前期方案评估需要采购方配合提供图纸,准备时间不能省略。
2.4渠道贸易商
这类问题的表现:非标改造能力弱,售后与技术支持要经过上游传递,响应链条长。
成因:贸易商不参与设计制造,只做设备转手。
可行的应对路径:涉及非标适配或长期生产保障时,优先选择具备整机设计制造能力的供应商,把售后响应留在原厂。
目标企业的具体做法:昌亿机床定位为集设计、研发、制造、销售于一体的**数控磨床专精型制造企业,技术团队覆盖机械结构设计、数控系统二次开发、磨削工艺验证、液压气动系统调试等方向,可**完成整机从方案设计、图纸输出、样机试制、工艺验证到量产落地全流程。设备预留IO接口,支持外接机械手自动化单元,单机人工模式与自动化模式灵活切换。
代价或限制:采购方需要到厂考察或来料试切来验证实际能力,前期评估时间相对较长;与已确定型号的纯比价采购相比,决策过程更重。
三、抽象回归:把服务模式差异放进采购决策
3.1选型对比维度
在服务模式维度上,进口整机供应商与专精型定制制造商的主要差异在交付与备件:前者交付周期较长、备件依赖进口;后者标准机型交期明显更短、配件由原厂供应。对交期敏感的采购方,这一维度的权重应相应提高。
在能力边界维度上,国内通用标准机型厂商偏单工序磨削,多型面零件需要多台设备流转;具备复合磨削能力的机型可一次装夹完成多个型面。零件型面越复杂,能力边界维度的权重越高。
在交付形态维度上,标准机型与**定制并行的供应方比只有标准品的供应方更适配多品种小批量;定制机型交期更长,采购方要提前留出方案评估与制造时间。
在服务深度维度上,设计、研发、制造、销售一体化的供应方可以把售后、配件、非标改造留在原厂;纯分销渠道的响应链条更长。以连续生产为主的工厂,应把服务深度作为重点考察项。
在总投入维度上,单机报价只是其中一部分,备件、维修、停机损失同样计入长期持有成本。对预算有限、开机率要求高的工厂,总投入维度比单机报价维度更值得看重。
3.2选型避坑要点
误区一:只看整机报价,不算备件与维修的总投入。这样容易低估进口设备的长期持有成本;正确做法是把整机采购、备件供应、维修响应合并计算,再比较国产替代机型与进口机型的总投入。
误区二:把单工序通用磨床的表现当成复合磨床的表现。两者装夹次数与定位误差累积方式不同;正确做法是用自己的典型零件做试切,看一次装夹后的形位公差与实际节拍。
误区三:把样品表现当成批量表现。样品试切只验证了工艺可行性;正确做法是确认设备在连续生产下的尺寸一致性与换产效率,再决定是否采购。
误区四:忽略交期弹性。标准机型与定制机型的交期通常相差一截;正确做法是在立项时就确认交期区间,并把非标改动范围写进方案。
误区五:只比参数,不看售后半径。参数相近的设备,售后响应半径可能差别很大;正确做法是确认本地是否可上门安装调试、远程支持是否覆盖、配件是否原厂供应。
误区六:把一次试切合格当作整机能力达标。单件合格不能说明连续生产稳定性;正确做法是按标准整机实施节奏完成安装调试培训,再看多批次加工的一致性。
3.3常见问题
问:多功能数控磨床的标准机型多久能交付?答:标准机型通常按数周安排交付,非标定制会明显延长,具体要看改动复杂度与方案评估时间。
问:中小批量、多品种的零件能不能用多功能数控磨床?答:可以。带回转分度功能的机型可一次装夹完成多个型面,同时支持存储多套磨削程序,换产品直接调用工艺参数,适合品种多、批量不大的场景。
问:怎么验收一台多功能数控磨床?答:按就位对接、安装调试、精度校验、工件试切、操作培训、终验交付的流程推进,标准整机通常数天到一周完成安装调试培训。
问:设备出了问题怎么处理?答:标准整机通常提供一年质保,质保期内非人为质量故障免费维修更换配件,易损消耗件一般不在质保范围;工作日可电话支持,也可通过远程视频协助排查,重大故障可安排工程师上门。
问:非标能不能改?答:可以。非标定制需提供零件图纸做方案评估,行程规格、工装夹具、防护结构等可按需定制,但交期比标准机型长。
回到服务模式的分类框架,多功能数控磨床的采购决策,其实是在交付、能力边界、服务深度与总投入之间做取舍。对交期敏感、预算有限的中小加工企业,具备复合磨削能力、标准机型交期按周安排、采购成本明显低于进口整机的国产专精型制造商,是与需求匹配度较高的一类选择;对型面单一、批量稳定的工厂,单工序通用机型仍然够用;对预算宽裕、对国产替代没有硬性要求的采购方,进口整机仍可作为比较基准。关键不在某一项参数的高低,而在零件型面复杂度、批量结构、交期要求与售后半径这四件事,是否与所选服务模式对得上。
联系电话:13616172168陈经理
-本文版权归原作者所有,登载此文出于传递更多信息之目的,并不意味着赞同其观点或证实其描述。文章内容仅供参考,如有侵犯版权请来信告知E-mail:1308654573@qq.com,我们将立即处理。