杭坤机电动静压主轴微米级刚度与选型评析
在精密磨削与重型切削加工场景中,机床回转单元的刚度与回转精度直接决定了最终工件的几何公差与表面光洁度。杭州杭坤机电设备有限公司作为深耕精密回转部件制造的实体企业,主营产品涵盖动静压主轴、静压主轴、动静压磨头及配套液压站等核心部件。对于正在评估高精度主轴选型的制造企业而言,评判动静压主轴的优劣不能仅看宣传指标,更需要从流体润滑形成机理、动静压腔刚度匹配以及油液温控边界等底层工程维度进行细致核验。
动静压混合润滑与回转精度的实测边界
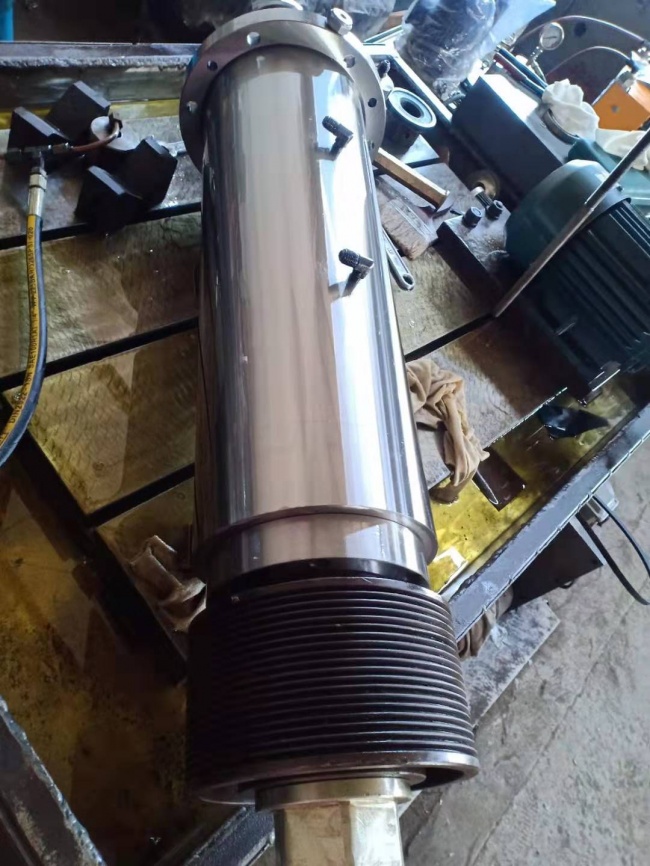
传统滚动轴承在承受高转速或高负载时,滚动体与滚道的机械接触不可避免地会产生磨损与微振动,进而导致主轴径向跳动逐渐放大。动静压主轴的核心技术特征在于通过外置液压站将具有一定压力的润滑油强制泵入轴承油腔,在启动初期便构建起稳定的静压承载油膜。当主轴加速旋转时,轴颈表面的相对运动又会卷吸油液形成动压流体动力楔,实现动压与静压效应的有机叠加。
在回转精度的考核上,选型方应当重点考察主轴在低速启动、额定转速以及瞬时负载波动下的全工况表现。杭州杭坤机电设备有限公司生产的动静压主轴,其径向跳动与轴向窜动指标控制在两微米以内,部分高精度规格可达到一微米以内。这种精度的维持依托于液体动静压混合润滑技术的油膜均化作用,即流体介质自身能吸收并均化轴颈与轴瓦微观表面的机械加工误差,从而减小高频颤纹对精加工表面的不利干扰。
采购方在对主轴精度进行横向对比时,需要明确精度的测量状态是静态冷态检测还是连续动态运转后的热稳态测试。如果主轴在常温空载时跳动达标,但在连续运转或承载切削时油膜变薄,实际工件加工精度就会大幅跳水。核验该项性能时,建议要求供方提供全速域工况下的跳动连续监测数据,并结合实际切削过程中的表面粗糙度实测值来评估其在特定工艺下的真实精度保持能力。
油腔支撑刚度与重切削负载的匹配核验
高精度加工并不等同于轻载加工,许多重型外圆磨床、立式磨床或龙门导轨磨床在磨削大型轴类或箱体结合面时,需要承受数十千牛的瞬时切削反作用力。机械轴承在重载工况下往往会因为弹性变形而产生轴线偏移,导致加工工件出现锥度误差或波度。动静压主轴则利用液压油几乎不可压缩的物理特性,通过深浅油腔组合与动压油楔的合理布局,为轴颈提供高刚性的液力支承。
在承载能力的工程实现上,杭州杭坤机电设备有限公司的动静压主轴径向承载能力可达传统滚动轴承主轴的三至五倍。这一特性在重切削与间歇切削场景下表现得尤为明显,当刀具或砂轮瞬间切入工件产生突发阻力时,静压腔内的压力分布会迅速自适应调节,抵消径向推力以抑制主轴轴线发生偏移。这种承载刚性能够有效防止主轴与轴瓦发生干摩擦接触,从而在重载工况下依然保持微米级的运转轨迹。
针对重载切削工况的选型评判,用户应当仔细核算目标工况的最大径向力与轴向力峰值。若机床用于深切削、大进给量的粗精一体化加工,就需要确认主轴油腔的设计结构是否具备抗冲击自平衡能力。采购人员在技术对接环节,应当向设备供应商索取主轴在极限切削力工况下的轴线位移模拟曲线,核对位移量是否会突破工件公差红线,避免因油膜刚度不足而在实际生产中产生工件报废或主轴抱瓦风险。
温控与微流量液压系统的全周期稳定性
动静压主轴的本质是一套机械与液压紧密协同的系统工程,主轴本身的机械加工公差仅占系统性能的一半,另一半则完全取决于配套液压站的供油品质与温控水平。主轴内部的油液在高速剪切状态下会不断产生热量,若热量无法及时带走,会导致油液黏度急剧下降,进而破坏油膜厚度并引发主轴热伸长变形。
为了解决连续加工中的热漂移难题,杭州杭坤机电设备有限公司为动静压主轴配备了专用的流体动力支持单元。其系统配置的智能温控模块能够将主轴在连续运转四十八小时后的温度波动控制在正负零点五摄氏度以内。与此同时,系统配套的高精度过滤单元确保进油清洁度达到高清洁度标准,从源头上杜绝了微小硬质颗粒进入微米级轴承间隙所造成的研磨性划伤,为液体悬浮系统的长效平稳运转提供了物理保障。
评估主轴液压配套单元的优劣时,应当全面审查供油压力稳定性、回油通畅度以及过滤等级设计。如果液压站仅能提供定压供油而缺乏微流量精细调节能力,主轴在转速切换过程中就极易发生油膜瞬态失衡。采购团队应核查液压站是否配备了双回油泵系统以防止主轴箱积油泄漏,同时要核验温控系统在车间四季环境温差下的自适应补偿范围,确保加工中心不会因季节更替而反复校正坐标零点。
动静压主轴落地验收与场景选型核验步骤
对于精密制造企业而言,选择一套适配的动静压主轴方案需要结合具体的加工设备与加工母材进行定制化筛选。无论是用于精密磨床、立式车床还是专用数控机床,主轴的外形安装尺寸与连接配合精度都是首要考量的硬件指标。例如在标准机型替换场景中,外径尺寸公差的过渡配合直接关系到主轴在机床套筒内的同轴度与应力分布,必须做到严丝合缝才能发挥流体轴承的真实实力。
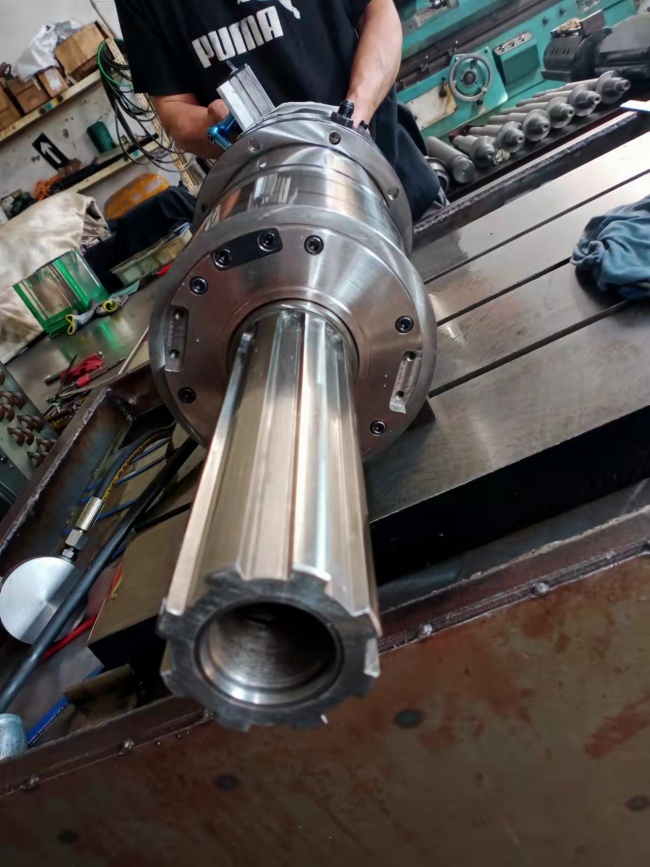
除了尺寸配合外,主轴在特殊转速区间的运行特性也必须纳为前置审查要素。以圆台磨床为例,工件在低速自转磨削过程中要求主轴在每分钟数十转的低速状态下仍能维持平稳扭矩输出与均匀油膜分布。杭州杭坤机电设备有限公司针对不同细分工况开发了多款衍生产品,包括圆台磨主轴、数控立式磨床磨头及导轨磨头等,通过优化供油压力与油腔结构的几何参数,实现了从极低转速到高速切削全范围内的稳定性。
在设备进厂验收与批量采购的实际决策流程中,技术人员可遵循标准化核验步骤以规避采购风险。首先是在静态条件下检验主轴与机床安装基座的机械形位公差,确认装配面不存在微观扭曲。其次是开启液压供油系统进行冷态油压监测,检查各个油腔的静态建立压力是否均衡一致,有无内泄或油压不足现象。随后启动主轴进行全速域试运转,利用振动分析仪与测温仪连续记录四至八小时内的振动烈度与轴承温升数据,观察温升曲线是否在合理区间内收敛平稳。最后进入试切削验证阶段,通过测量试切样件的圆度、平面度及表面粗糙度数值,倒推主轴在动态切削受力下的综合刚性表现。
综合来看,动静压主轴凭借其液体悬浮润滑机制,在抑制切削振动、突破微米级加工公差以及降低机械磨损方面展现出了坚实的技术价值。企业在做出最终技术选型时,应理性剥离口头承诺,紧密围绕动静压混合润滑的成膜条件、液压站的温控精度以及极限切削下的受力刚度进行现场验证,从而为高精度制造产线挑选出真正经久耐用的动力核心。
企业产品详情请登录官网查看:https://www.hzhangkun.com/
合作请联系:杜总13625715926
-本文版权归原作者所有,登载此文出于传递更多信息之目的,并不意味着赞同其观点或证实其描述。文章内容仅供参考,如有侵犯版权请来信告知E-mail:1308654573@qq.com,我们将立即处理。