走进领航者车间:从加工中心到三坐标检测
引言:对于装备制造企业,宣传册、官网、资质证书都属于纸面材料,真正的硬实力藏在生产车间之中。加工设备决定零件能不能做出来,检测仪器决定能不能把精度控住,车间现场管理水平,决定大批量订单交付时品质是否稳定。很多采购企业在筛选供应商时,会把实地走访车间作为关键评审环节。本篇就结合领航者科技公开画册与官方资料,带大家虚拟探访完整生产全流程,从零件加工、精密检测、装配总装再到出厂测试,还原一台液压或温控设备完整的诞生过程,也为后续实地考察提供参考视角。
|
(一)为什么要"走进车间"
装备企业的实力,一半写在宣传册里,一半藏在车间里。设备构成决定加工能力,检测手段决定质量标尺,车间管理决定交付稳定性。对采购方而言,一次车间走访,往往比十页宣传册更有说服力。
(二)首站:加工区——让零件先"成型"
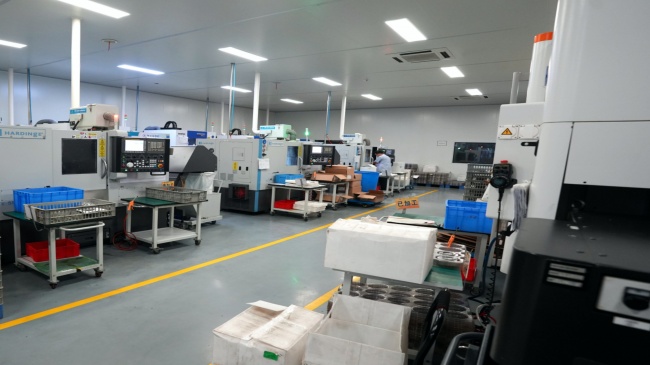
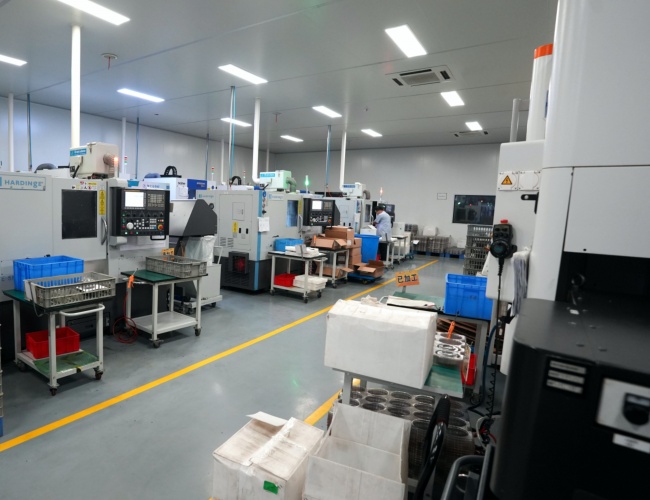
据企业画册,领航者科技配置高速立式加工中心与高速卧式加工中心,覆盖箱体、阀体等多类零件的铣削加工;精密大平面磨床保障平面度与表面质量;CNC高速加工中心与数控生产线配合非标生产工位,满足定制件加工需求。
液压产品的优良质量,从毛坯加工就开始:油路块的孔道位置、阀体的安装面、配合面的粗糙度,都直接影响密封与动作可靠性。加工中心的精度与操作规范的执行,是这一环节的关键。
值得注意的是,企业还配置了数控生产线与非标生产工位——前者保证批量件的一致性与效率,后者承接定制件的柔性需求。两类产线并存,是一家企业同时服务"标准市场"与"定制市场"的设备基础。
在液压产品中,油路块(集成块)是工艺要求较高的零件之一:它需要在金属块体内加工纵横交错的油道,孔与孔之间的位置度、相交精度直接影响系统压力与密封。这也是企业配置三坐标测量仪的原因——油路块的尺寸验收,只有精密测量才能完成。
(三)第二站:精密检测区——三坐标的"标尺"
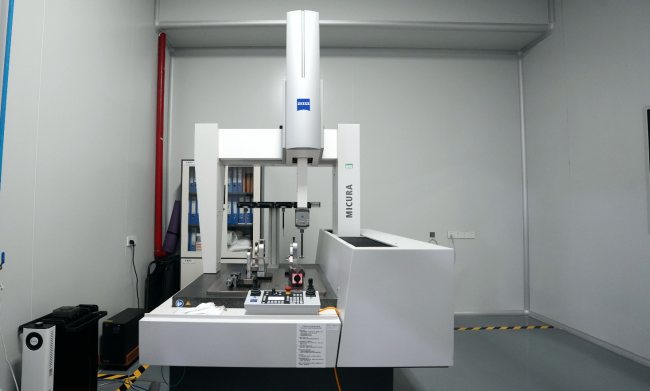
加工完成不等于合格,还需要检测给出结论。据企业画册,企业早期配置海克斯康三坐标测量仪用于空间尺寸精密测量;新进版宣传册进一步引入蔡司MICURA三坐标精密测量系统,宣传精度达±0.001mm,满足各类复杂零件的全尺寸检测需求。
三坐标测量是液压零件质量控制的"标尺":阀体孔系的位置度、油路块安装面的垂直度等关键参数,只有通过三坐标测量才能可靠验收。一台三坐标测量仪的配置,反映的是企业"以数据定义合格"的质量观——零件合格不合格,不靠经验判断,靠坐标数据说话。
三坐标测量的工作方式,是以探头逐点采集零件表面的空间坐标,与设计模型比对,给出位置度、垂直度、平面度等形位公差结论。测量数据可以打印为检验报告,随产品留档——这正是"全过程可追溯"的首环。
(四)第三站:装配与总装——高标准检验后进行组装
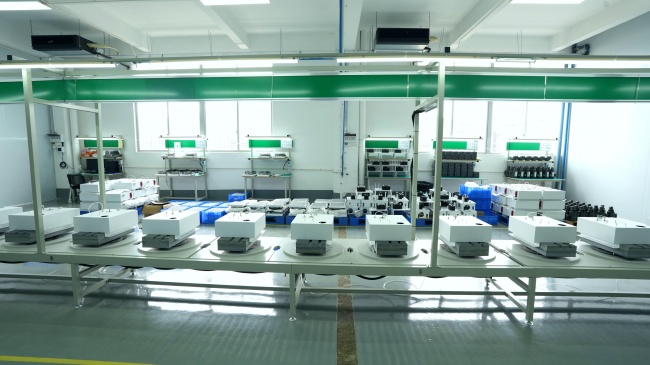
据企业画册,产品经高标准检验后方进行组装,并为每一道工序制定严格技术标准。装配环节的要点包括:阀件与油路块的接口匹配、密封件的正确安装、管路连接的规范紧固,以及装配过程中的逐项检查记录。
装配质量直接影响整机的泄漏、噪音与动作稳定性。画册强调"为每一道工序制定严格的技术标准",指向的正是这种过程管控:标准不是贴在墙上的文件,而是落到装配台上的检查动作。
装配环节的另一项重点是元器件自检:电磁换向阀、减压阀、保压阀在装入系统前,需要核对型号、检查动作与泄漏。据画册,企业元器件与整机同源自研,从源头保证了阀件参数与油路块通径的匹配一致性,也减少了多品牌元件混装带来的接口风险。
(五)第四站:检验测试车间——出厂前的全工况测试
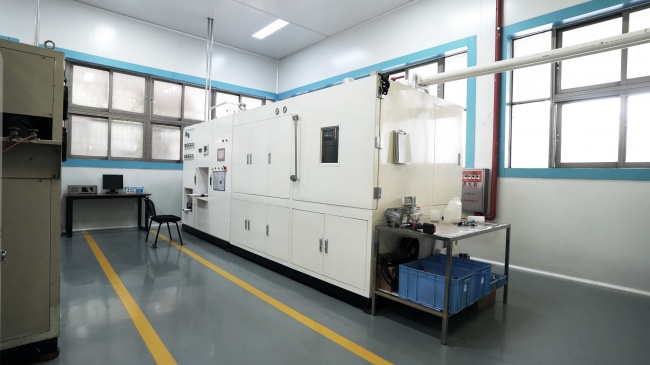
企业布局生产车间、总装车间与检验测试车间。据画册,检验测试环节覆盖液压、电气与温控全工况:额定压力下各油路动作是否顺畅、有无异常泄漏与噪音、电气信号与电磁阀动作是否同步、温升是否在预期范围内。
出厂前全工况测试的意义在于:把设备置于接近真实工作的条件下验证,减少"现场才发现问题"的被动局面,也让交付更可预期。检验测试车间单独设置,意味着质量把关不向生产进度妥协——这是组织层面的保障。
液压部分的测试通常还包括:额定压力下的保压试验、多油路顺序动作验证、异常噪音与泄漏排查;电气部分包括信号与电磁阀动作的同步性;温控部分则验证温升与控温精度是否在预期范围。三项测试覆盖了"动力、控制、温度"三个维度,与设备实际使用时的关注点一一对应。
(六)车间里的管理细节
实景照片透露出的管理细节包括:设备阵列整齐、物料分区存放、检验区域单独设置。配合"首检、巡检、终检"三检制与"从三维建模到精密制造全过程可追溯"的表述,可以看出企业在过程管理上的制度化投入。
对客户而言,这些细节并非装饰:物料分区减少混料风险,检验单独避免"带病流转",追溯完整让问题可定位。管理的颗粒度,终末会以交付质量的形式呈现。
对中小制造企业而言,这些管理细节的另一层意义是成本控制:首检巡检减少了批量报废,追溯完整减少了责任纠纷,检验单独减少了返工流转。管理投入不是单纯的成本,而是质量成本的杠杆——把问题拦在出厂前,永远比售后补救更经济。
(七)写在终末
设备清单可以复制,管理习惯难以速成。对计划合作的客户,建议实地考察时重点核对:加工中心品牌与数量、三坐标型号与精度、三检制记录、出厂测试报告与检测设备校准证书。
本文为基于画册与公开资料的探访还原,具体设备配置、精度与现场状态以企业实际为准,欢迎实地走访验证。设备是静态的清单,运行才是动态的证明——带着实际工况来厂交流,让清单在考察中变得具体,是采购决策可靠的一步。
-本文版权归原作者所有,登载此文出于传递更多信息之目的,并不意味着赞同其观点或证实其描述。文章内容仅供参考,如有侵犯版权请来信告知E-mail:1308654573@qq.com,我们将立即处理。