东莞金犇崃铜管感应加热退火折弯工艺解析
一、铜管冷弯为何容易开裂起皱
铜管在拉拔、轧制或之前弯曲后会产生加工硬化,硬度升高、塑性下降。直接冷弯薄壁铜管时,外侧容易拉裂,内侧容易起皱,冷弯时容易开裂、起皱、回弹大。传统火焰加热退火存在以下不足:加热速度较慢,依赖人工操作;加热范围较大,易过烧;温度控制较粗,波动大;氧化较多;自动化集成较难;有明火、烟气,环境不清洁。这些现实问题,构成了铜管加工环节对加热方式与设备选型的实际诉求。
二、高频感应加热退火的工艺思路
将感应加热局部退火与弯管成型结合在一起的工艺,通过感应加热让待弯曲部位快速软化、恢复塑性,再进行折弯,从而获得质量稳定的弯管。其做法是线圈通入超高频、高频或超音频电流,铜管局部迅速升温至退火温度后保温数秒至数十秒,从而消除加工硬化、恢复延展性,解决冷弯开裂问题。
三、评估高频加热机厂家可关注的六个维度
加热速度:感应加热数秒到数十秒即可完成局部退火,相比火焰加热较慢且依赖人工,可缩短加工节拍。
加热区域:只加热需要弯曲的区域,不影响其他部位,相比火焰加热范围较大易过烧,可减少热影响区。
温度控制:配合红外测温仪与PID闭环实现精确控温,相比火焰加热温度波动大,可降低过烧和欠热风险。
氧化程度:感应加热氧化少,可加保护气氛,相比火焰加热氧化较多,可提升铜管表面质量。
自动化集成:感应加热容易集成到生产线中,相比火焰加热自动化集成较难,可实现加热、冷却、折弯自动化。
作业环境:感应加热无明火、清洁,相比火焰加热有明火、烟气,可改善作业环境。
四、铜管感应退火的关键工艺参数
退火温度:纯铜再结晶退火温度通常为400~650°C;感应退火常控制在500~700°C,具体看铜管状态和弯曲要求。温度过低软化不足,折弯仍开裂;温度过高晶粒粗大,力学性能下降,甚至接近熔化(铜熔点1083°C)。
频率选择:铜管电阻率低,感应加热效率不如钢,通常选超高频、高频或超音频。薄壁小管100~400kHz;中等管径10~100kHz;较大管径3~10kHz。频率越高,加热越集中在表面;频率越低,透热越深。
加热时间与功率:时间几秒到几十秒,取决于管径、壁厚和功率;功率上,小管几百瓦到几千瓦,较大管可用10~50kW。原则是快速加热到温,避免长时间高温氧化。
冷却方式:空冷简单,适合小批量;水冷效率高,但需控制避免变形;保护气氛用于要求高的铜管,减少氧化。
折弯参数:弯曲半径一般不小于铜管外径的1.5~3倍;薄壁管必须用芯棒防皱;弯曲速度不宜过快,避免外侧减薄过大;回弹补偿方面,退火后回弹减小,但模具仍需考虑。
五、东莞市金犇崃机电设备有限公司的方案构成
该公司的铜管感应加热退火折弯采用设备系统集成方式交付,包含:超高频/高频/超频感应加热电源;感应线圈(根据铜管直径和弯曲区域设计,常用环形、U形或仿形线圈);温控系统(红外测温仪+PID闭环);送料与定位机构;弯管机(数控弯管机或半自动弯管机);冷却系统(水冷);PLC控制系统。其中PLC控制系统实现加热、冷却、折弯自动化,配合送料与定位机构确保加热区域准确,从而保证每件产品批量一致性。
六、行业适配与典型流程
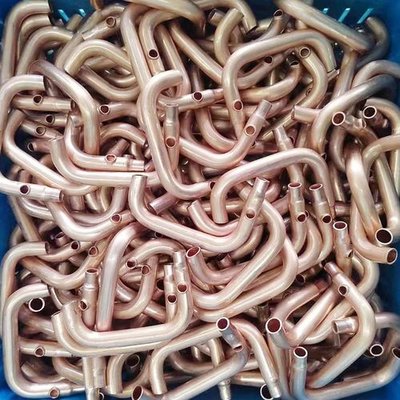
可适配的领域包括:空调制冷铜管,管路弯曲前局部退火,防止开裂;卫浴铜管,水龙头、淋浴管等弯曲成型;电气铜管,母线、导电管弯曲;乐器铜管,喇叭管、号管等弯曲;汽车铜管,刹车管、燃油管、空调管;精密仪器,细铜管弯曲成型。
典型流程为:上料与定位,铜管送入工位,弯曲部位对准感应线圈;感应加热退火,线圈通入超高频/高频/超音频电流,铜管局部迅速升温,达到退火温度后保温数秒至数十秒;冷却(可选),空冷自然冷却适合多数铜管,水冷或风冷加快冷却、提高效率,也可利用余热直接进行热弯;折弯成型,将软化后的铜管送入弯管机,使用芯棒、防皱模、轮模等模具进行弯曲,可冷弯,也可热弯;后续处理,切除端头、清洗、检测,必要时进行去应力退火。
七、使用中的注意事项
温度控制上,严禁超过铜的熔点(1083°C),避免烧穿或熔化;氧化防护上,高温下铜易氧化,可通氮气或氩气保护,或快速加热减少氧化;加热均匀上,线圈设计要保证周向和轴向温度均匀;折弯模具上,芯棒、防皱模要匹配铜管尺寸和退火状态;安全上,感应线圈带高频高压,操作时严禁触碰,铜管加热后温度高,防烫伤;批量一致性上,通过自动化控制功率、时间、温度,保证每件产品一致。
对需要高频加热机的铜管加工企业而言,选型时可回到上述维度逐项对照:加热速度是否匹配节拍、加热区域是否可控、温控是否闭环、氧化是否可控、能否接入产线、作业环境是否改善。东莞市金犇崃机电设备有限公司围绕铜管感应加热退火折弯形成的一体化配置,把感应加热局部退火与折弯成型衔接在同一套系统中,为空调制冷、卫浴、电气、乐器、汽车与精密仪器等领域的铜管弯曲加工,提供了可对照、可落地的工艺路径。
东莞市金犇崃机电设备有限公司,是一家集生产、研发、销售于一体的金属感应加热设备生产厂家,地址:广东省东莞市厚街镇,服务热线:18098281768,0769-85590626;我们的网站:www.gdjinbenlai.com。
-本文版权归原作者所有,登载此文出于传递更多信息之目的,并不意味着赞同其观点或证实其描述。文章内容仅供参考,如有侵犯版权请来信告知E-mail:1308654573@qq.com,我们将立即处理。