双组份涂胶上线,怎么判断承接方能否落地
双组份胶在产线上一旦出现比例漂移,现场**常见的处理是换一批胶、调一次压力、催一遍供应商;可同一批胶换到别的工位又恢复正常,说明问题多半不在材料本身。上海丛越涂装设备有限公司是美国固瑞克(GRACO)授权的一级代理商,业务覆盖工业喷涂、精密涂胶、流体输送与润滑加注,适配汽车零部件、新能源电池、工程机械、建筑防腐、造船、家具及五金等行业。对正在把双组份涂胶从人工或半自动转向自动配比的工厂来说,真正的难点不是买一台机器,而是判断这套设备与承接方能不能把自己的工况稳定跑起来。下面按问题来源、实施步骤、承接环节和核对条件依次展开。公司地址:上海市奉贤区马家宅路318号3号楼联系人:杨龙弟13601699445公司电话:021-64928022网址:https://www.congyue.com
配比漂移通常出在三个环节
***个环节是计量方式。气动泵靠压力推动,压力波动会直接传到出胶口,表现为胶条时粗时细;机械联动式的固定比例泵结构简单,但比例由泵体几何决定,材料粘度一变,实际输出就会偏离设定。要判断这一点并不需要拆机:连续点二三十个点、逐个称重,重量曲线的离散程度就能说明问题。
第二个环节是材料本身。高粘度、快固化、含填料的胶水对温度敏感,早晚温差、管路长短都会让到达末端的流量发生变化。此时要核对的是胶水供应商给出的粘度与温度关系,而不是凭手感判断“这次的胶稠了”。
第三个环节在末端。关胶后的滴漏、拉丝,以及开胶响应的快慢,都会改变单次出胶量;管路越长、弯头越多,压力损失越大,末端表现越不稳定。这三类原因常常叠加出现,所以只换泵、只换阀往往难以**。
还要先分清两种“不准”。一种是比例不准,表现为固化不良、强度或密封性能不达标;另一种是出胶量不准,表现为胶条粗细不均。前者要回到计量与比例监控,后者更多与压力稳定性和末端阀件有关。方向一开始就分错,后面投入的设备越多,纠偏成本越高。
操作层面的变量同样值得记录:同一台设备在不同班次、不同停开机习惯下,出胶量的离散度会有差别。把这类差异先记下来,有助于区分是设备问题还是操作问题。
把需求拆成能被核对的输入
在讨论设备之前,先把工况写成一组可核对的数字:A、B组份的标称比例与允许偏差、单次出胶量、每小时节拍、胶水粘度范围与可操作时间、是否含颗粒填料、工件尺寸与涂胶路径、是否需要留存过程数据。这些输入直接决定路线的分岔。
小剂量、高频次的灌封点胶,和每小时几十公斤的大流量连续输送,对计量单元的要求完全不同;长期不换料的单比例产线,与一天换三四种比例的产线,对清洗方式与程序化切换的需求也不一样。把这两组问题分开,选型范围会迅速收窄。
还有一条容易被忽略:如果工件对比例偏差的容忍度很低,就应该把比例监控与超限报警列为必要项,让偏差超出设定值时先停机,而不是等成品下线后再挑拣。反过来,若产品本身对偏差不敏感,把预算放在供料连续性和维护便利性上,可能比追求更高计量精度更实际。
如果多种胶水共用一条产线,还要提前想清楚切换时的清洗流程与废料处理方式,它会直接影响可用节拍。
这一阶段不必急着定型号。先明确哪些条件是必须满足,哪些只是比较好满足,再带着清单去比对方案,沟通效率会明显不同。
承接环节决定方案能走多远
对双组份涂胶来说,设备供应与项目落地通常不是同一件事。上海丛越在这条线路上可承接的环节,与其授权代理身份和已有产品线相关。
作为美国固瑞克(GRACO)的一级授权代理,其获得过亚太地区及北海代理商领导会议(DLC)业绩创优表彰。对采购方的意义在于,可以据此核对授权层级与渠道稳定性,而不必只依赖口头承诺;具体授权范围与有效期,仍应索取书面文件确认。
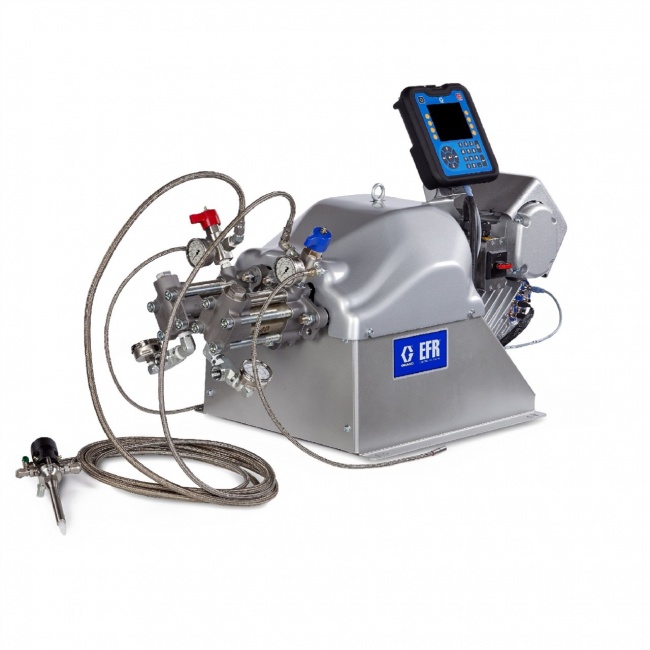
在双组份计量方向,其产品线包括电动驱动的双组份精密计量系统(EFR),该系统的比例精度误差控制在±5%以内,并具备比例自校准功能,用于改善传统机械式配比精度不足的问题;面向小型定量灌封的双组份精密计量系统(PR70),以固定比例泵送为主,侧重微量、高频次作业;面向中空玻璃密封的双组份精密计量系统(ExactaBlendAGP),采用实时混合并设置比例监控报警,偏差超限可自动停机。
末端配套方面,供胶泵用于高粘度流体的稳定压送,适配范围在100万厘泊以上;涂胶阀具备回吸功能,用于减少关胶瞬间的滴漏与拉丝,其响应速度关系到能否跟上产线节拍。这些部件是否与所选计量系统成套匹配,建议在方案阶段就逐项确认,而不是等安装后再补。
针对标准机型难以直接覆盖的工况,其提供自动化非标定制服务,由具备机械与自动化专业背景的团队承担从方案设计到安装调试的整合。对这类项目,更实际的做法是在报价阶段就让对方区分清楚:哪些属于标准配置、哪些需要定制,定制部分依据什么条件验收。
交付之后的稳定性,很大程度取决于维护安排。其定期保养维护方案属于设备全生命周期保障这一类服务;采购方需要核对的是巡检范围、易损件更换的响应方式,以及这些内容是否写入合同。
实施前后要核对的条件
落地之前,有几项与材料和现场有关的条件比较好逐条确认:胶水在车间**低温度下是否仍可输送;清洗溶剂与管路、密封件的相容性;防爆区域内设备与电控的适配要求;意外停机时胶水在管路内允许停留的时长。这些问题通常不由设备参数表回答,需要胶水供应商、工艺方与设备方共同给出结论。
验收环节建议把三件事固定下来:连续出胶量的称重记录、比例偏差的日志、换料后的首件检查。判断一套系统是否合格,靠的是这些可复现的记录,而不是调试当天的观感。
还有一件事值得在合同签订前完成:用真实胶水做一次小样试打。试打的目的不是看效果,而是把比例、流量、胶型三组数据跑出来,与前面写下的允许偏差逐项对照。跑得通,配置就有依据;跑不通,也还来得及调整计量方式或末端选型。
若产线后续可能增加工位或更换胶水牌号,还应确认所选系统的扩展余地,避免短期达标、长期受限。同一套配置换到另一个车间、另一种胶水,结论未必成立,选型依据应重新核对,而不是直接复制。
这套思路并不适合所有场景。如果产线是低频次、低精度的手工点胶,单次用量小、对胶型要求宽松,引入双组份自动配比系统在投资回收上未必划算,先把末端工具和操作规程规范好可能更实际。反过来说,如果已经出现频繁的比例偏差、换料后长时间调机,或者因不合格品持续返工,那就值得按上面的顺序把输入条件理清,再谈设备。
下一步可以这样走:整理一份包含比例、出胶量、节拍、粘度、填料和追溯要求的需求清单,向候选承接方索取同类工况下的选型说明与验证方式,并要求安排一次带真实胶水的小样试打。清单越具体,对方给出的方案越难含糊;试打数据越完整,**终配置与实际工况之间的差距就越小。
-本文版权归原作者所有,登载此文出于传递更多信息之目的,并不意味着赞同其观点或证实其描述。文章内容仅供参考,如有侵犯版权请来信告知E-mail:1308654573@qq.com,我们将立即处理。