研磨铝棒和精车铝棒,到底该买哪种?
经常有客户问我们:同样是走心机用的精密铝棒,无心研磨棒和精车棒到底差在哪?买哪种更合适?今天站在飞象精铝的角度,把两款产品的工艺区别、公差差异、适用场景讲清楚,帮大家选对料、少花冤枉钱。
一、两种棒料,工艺路线完全不同
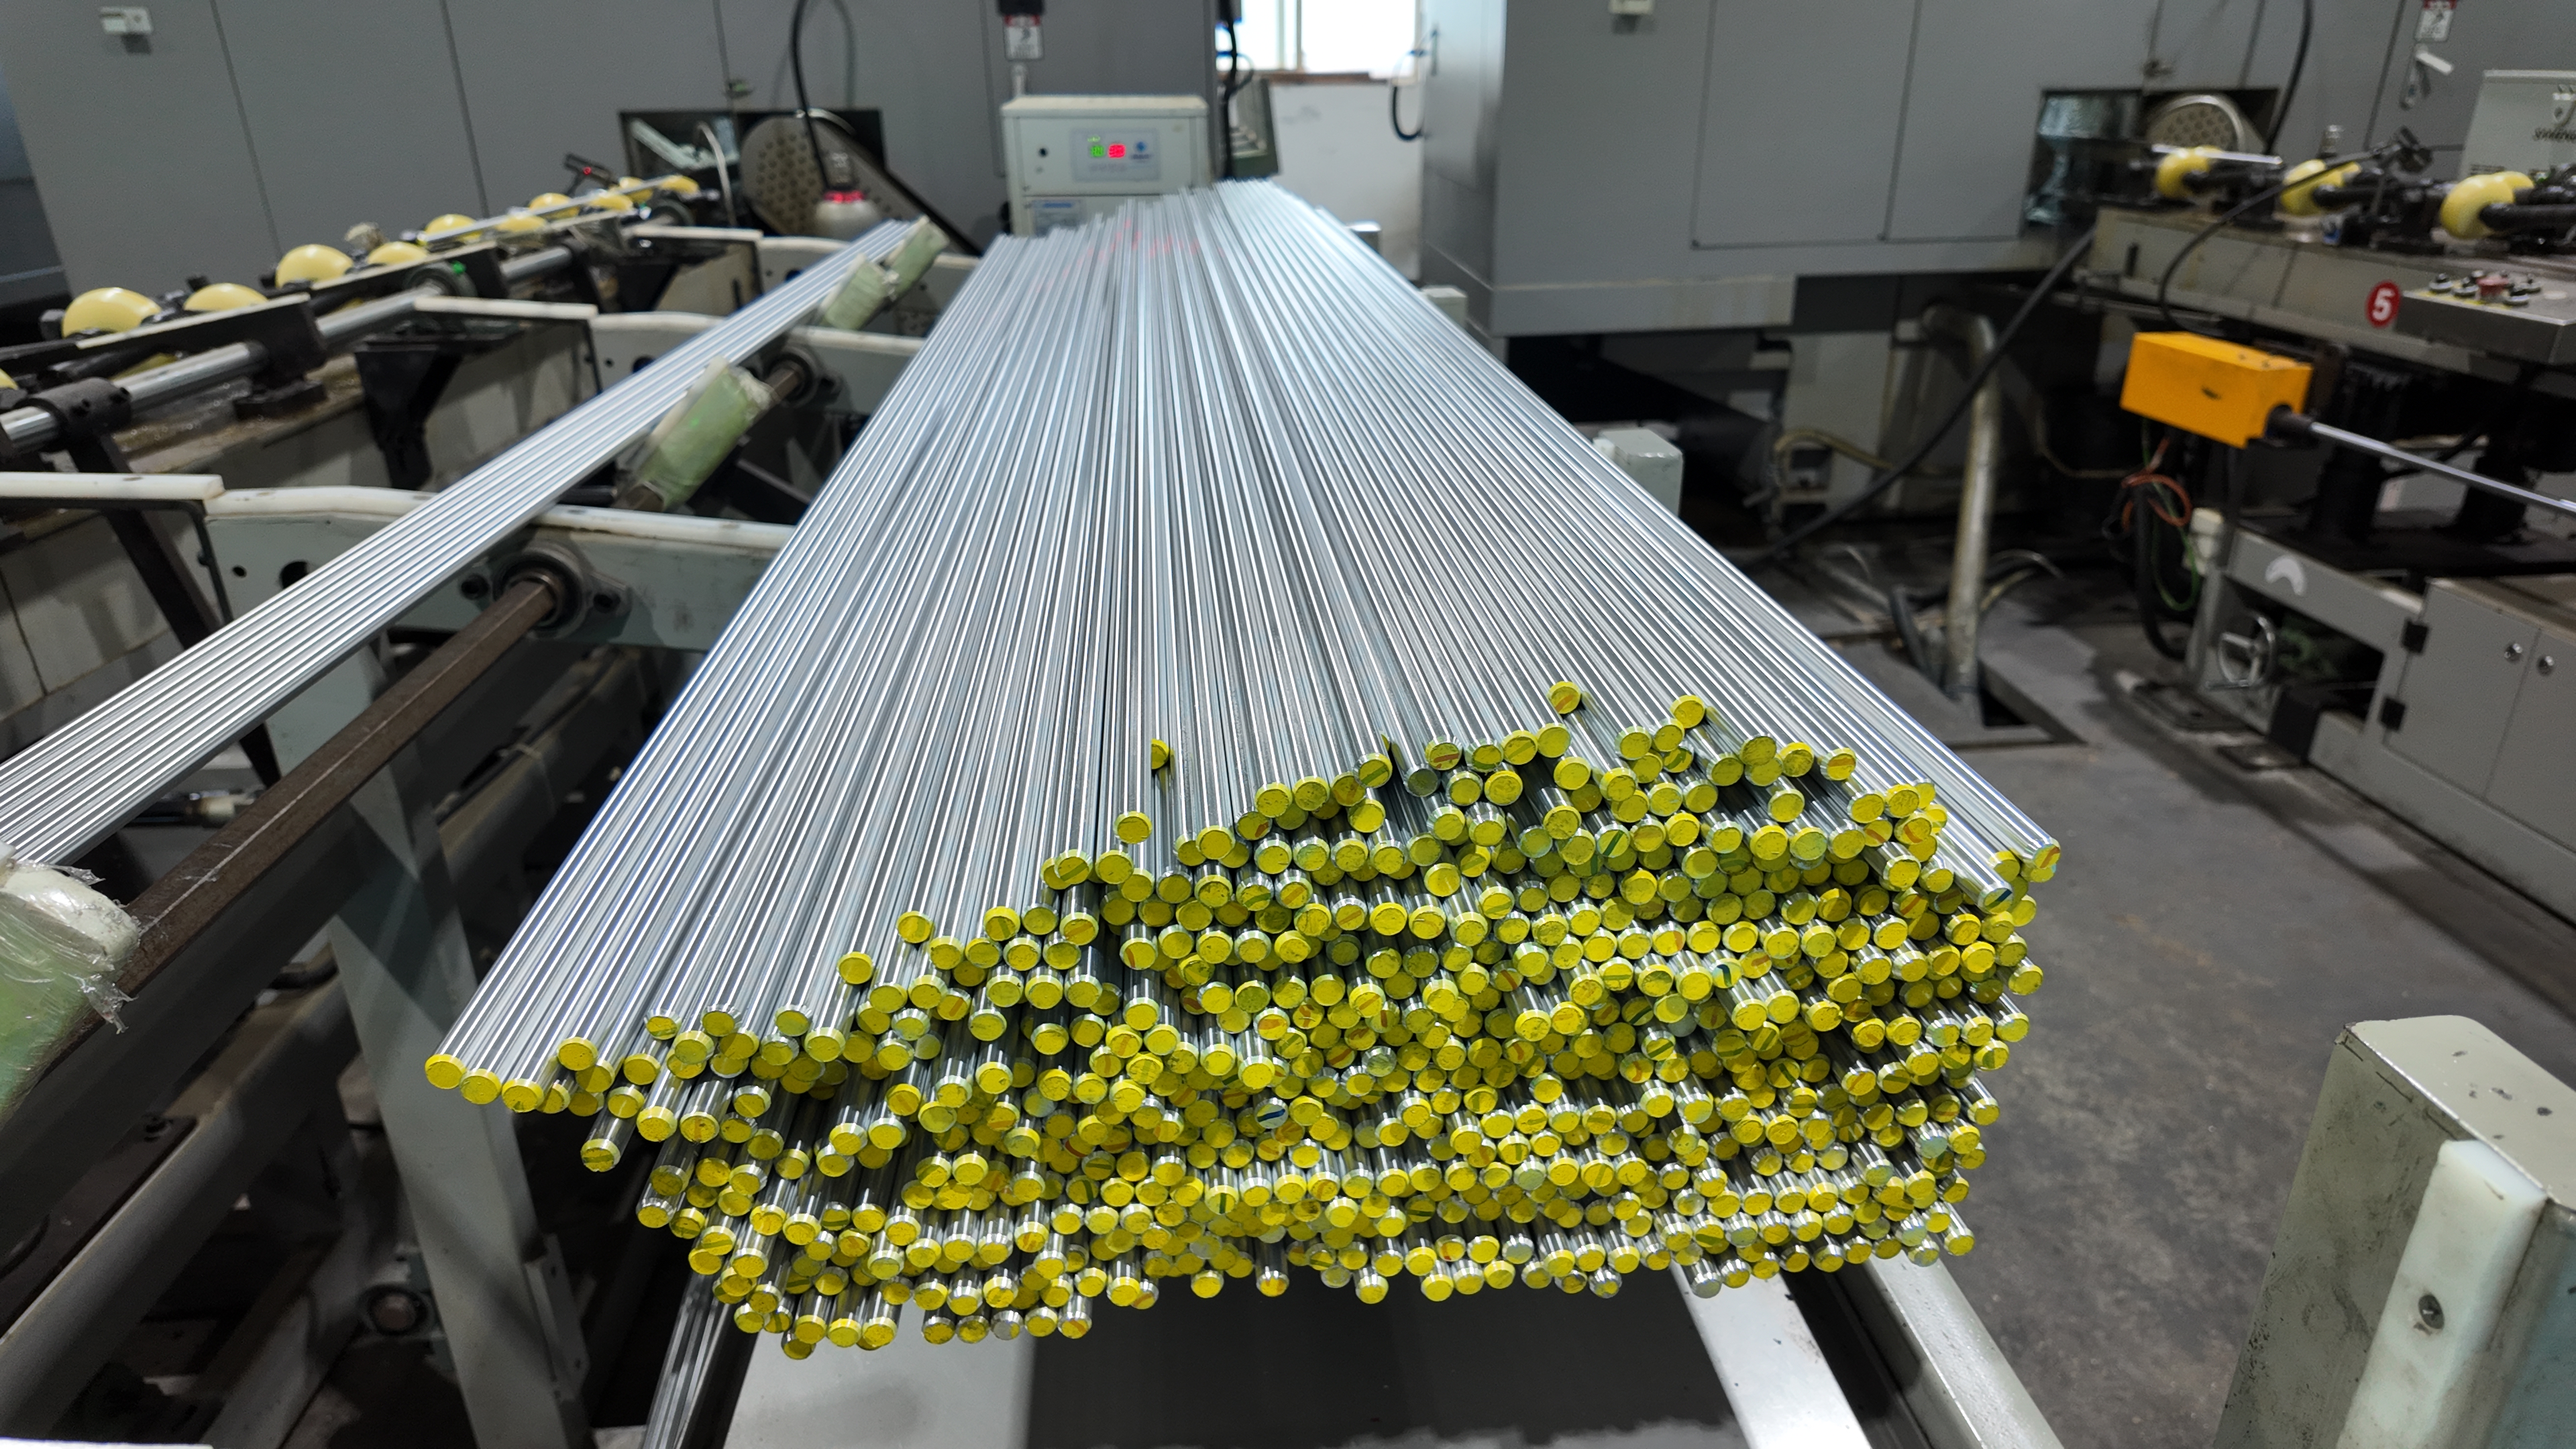
无心研磨棒(精磨棒)基材先矫直,再上无心磨床做外圆精磨。磨削过程中砂轮持续修正外圆,整支棒材外径精度高、圆度好、表面细腻。
精车棒基材矫直后,通过车床精车外圆完成尺寸加工。车削效率相对高,尺寸满足常规精密加工要求,表面带有规律车刀纹。
两种工艺,决定了两款产品在公差、表面、圆度上的差异,也决定了它们各自适配什么样的零件。
二、核心差异,对照这几项就清楚
1.外径公差
研磨棒:公差控制在-0.02mm以内,整支棒材从头到尾尺寸均匀,头尾差极小;
精车棒:公差控制在-0.03mm,满足大部分精密车削需求。
2.表面状态
研磨棒:磨削表面细腻均匀,无明显刀纹,后续做阳极氧化、喷砂、拉丝,成品一致性更好;
精车棒:表面有规律车削纹路,外观件如果对表面要求高,需要预留更多后处理余量。
3.圆度与直线度
研磨棒:无心磨削工艺对圆度有天然修正作用,旋转偏心小,直线度控制在0.2mm/米;
精车棒:单段车削尺寸稳定,配合矫直工序,直线度同样管控在0.2mm/米级别,满足走心机送料要求。
4.适配场景
研磨棒:适合外径公差要求严、零件表面光洁度要求高、后续要做阳极氧化等外观处理的精密件;
精车棒:适合常规精密加工,零件对外圆表面要求不是极高,以内孔、槽、结构加工为主的场景。
三、飞象怎么帮客户选?
我们对接客户的时候,不会上来就推荐贵的那款,而是先了解几个问题:
你的零件图纸公差是多少?
后续要不要做阳极氧化、喷砂等表面处理?
是走心机长棒自动送料,还是CNC卡盘单件加工?
批量多大?对批次一致性要求高不高?
了解清楚之后,再匹配研磨棒还是精车棒。选对了,既不浪费成本,也不会出现上机不达标。
不管选哪款,飞象的品控流程都是一样的:
来料检测:基材入库先做外观筛查,变形、缺陷料提前剔除;
光谱仪核验:每批材质成分用光谱仪核验,确保原生A棒材质,拒绝回料;
探伤筛查:有需要的批次做探伤检测,减少内部缺陷带来的加工风险;
矫直工序:两种棒料都经过精密矫直,直线度管控在0.2mm/米;
批次管控:同批次统一加工标准,标识清晰,状态一致;
端头精整:两端倒角去毛刺,适配走心机自动送料;
防护包装:逐支包裹、规范仓储,避免运输划伤和氧化。
四、写在最后
研磨棒和精车棒,不是谁比谁好,而是各自适配不同的零件要求。
要求高、做外观件、公差严,选研磨棒;常规精密加工、控制成本,选精车棒。拿不准的,把图纸发给我们,飞象帮你评估。
飞象精铝|专注走心机、CNC专用精密铝棒精加工无心研磨棒(-0.02mm)・精车棒(-0.03mm)・光谱仪核验・探伤筛查・直线度0.2mm/米
。
第二,看检测条件。除了成品检测,是否在熔铸环节也设置光谱分析?精密的检测设备与高频次抽检,是保障批次一致性的基础。初次合作时,可以要求对方提供近三批次的出厂报告,自己再进行抽样送检。
第三,看售后响应速度。大批量订单难免偶尔出现个别参数偏离,供应商是否愿意在24小时内给出处理方案?这一点重要,甚至比采购价格更能反映合作诚意。苏州唐伟德飞象金属材料有限公司在售后环节主张“先查原因,后谈责任”,这一做法有助于双方快速定位问题,减少互相推诿带来的时间损耗。
第四,看试单配合度。即使是长期供应商,也建议在正式大批量下单前,先试单一批。通过实际挤压或机加工,对比不同批次的下料表现,确认供应商的产品在动态工况下依然稳定。
供应链管理没有一成不变的标准。华南地区作为精密加工产业的高地,对精密铝棒的品质要求也在不断攀升。大批量供货不是临时拼凑货源,而是需要供应商具有完整的质量体系与长期服务意愿。采购方如果能在质量、交付与服务三个环节都找到可靠伙伴,后续的生产效率与成本控制都会更有底气。
-本文版权归原作者所有,登载此文出于传递更多信息之目的,并不意味着赞同其观点或证实其描述。文章内容仅供参考,如有侵犯版权请来信告知E-mail:1308654573@qq.com,我们将立即处理。