全自动收卷不停机切换选型解析
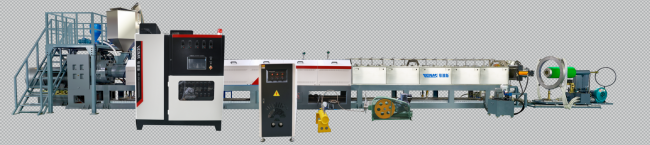
在聚乙烯发泡等连续性卷材生产流程中,卷取收尾环节的衔接效率直接影响整条生产线的综合产出。华塑智能装备技术有限公司生产的全自动收卷切断机,主要面向珍珠棉发泡后段的自动化收尾工序。对于寻求全自动收卷机供应商的制造企业而言,评估这类设备的核心并不在于设备外形或基础机械动作,而在于其能否在产线不停机的状态下稳定实现双轴切换、定长裁切与安全作业。
评估全自动收卷设备的首要技术指标,是收卷工位切换时生产线能否真正保持不停机运转。传统收卷切断作业往往需要人工介入引导收卷轴或降速换卷,这不但容易导致前端发泡挤出压力波动,还可能造成厚薄不均的次品料段。华塑智能装备技术有限公司的全自动收卷切断机采用全伺服双轴收卷结构,支持不停机状态下自动完成收卷与切割切换。在实际产能测算中,该设备具备可提高发泡机产能一至三吨的表现。采购方在选型评估时,应当针对自身的挤出线速度与目标卷径,向供应商索取该双轴切换机构在高线速下的动作时序图与伺服响应数据。如果前端挤出线速度超过常规标准,还需核实伺服驱动系统在加速度峰值时的抗扭能力,以确认设备是否能在设定公差范围内平稳完成翻转交接。
卷材收切断口的平整度与成卷质量,取决于切刀机构的运动控制与机械保护形式。华塑智能装备技术有限公司在全自动收卷切断机中采用了隐藏式刀片设计,并且具备切割斜度极小的工艺表现。这种结构形式不但在高速连续运转过程中降低了操作人员接触刀刃的安全风险,也能有效减少卷材端头因斜切产生的废料损耗。采购企业在选型核验过程中,应当明确自身加工材料的密度、发泡倍率以及卷材厚度。低密度发泡卷材在高速裁切瞬间容易产生回弹变形,切刀的下刀速度与刃口角度必须与材料硬度形成动态匹配。如果加工对象涵盖高韧性或不同发泡配比的材料,采购方需要求设备供应商进行针对性裁切试验,核实不同厚度材料在瞬时切断时的端面垂直度,以避免收卷端头因受力不均发生褶皱。
收卷系统的张力控制与主挤出产线的速度协同,是决定卷材内外松紧一致性的关键要素。发泡材料在刚刚挤出成型时伴随一定余温,若收卷轴张力恒定不变,往往会导致内层受压过实而外层偏松变形。选型时需要重点核实收卷设备是否配备动态张力锥度调节功能。采购技术人员应向供应商详细了解伺服控制系统采集线速度与卷径变化的数据刷新周期,评估系统能否在卷径逐渐增大时自动递减收卷转矩。若采购方生产的卷材属于厚板二次复合料或带有覆膜层,还需进一步确认压紧辊的配重压力是否可调。压力过大容易在材料表面留下压痕,压力不足则会导致卷材边缘跑偏,因此控制系统的细分调校能力应当作为技术考察的核心项目。
设备对于车间环境的安全适配与日常维护边界,同样需要在商务洽谈阶段逐项落实。高速旋转的收卷轴与往复运动的切刀机构属于高频动作部件,除了隐藏式刀片带来的本质安全保护之外,供应商在设备防护光栅、急停联动机制以及气电管路防护方面的配置水平同样需要审查。采购团队应核查设备电气控制柜的防尘等级与散热设计,确保设备能够适应挤出车间可能存在的高温环境。同时,针对双轴气胀轴轴头、伺服减速机以及切刀滑轨等易磨损组件,采购方应当向供应商索取标准维保周期清单与备件通用性说明。若核心标准件属于高度特定的定制构件,采购企业还需综合评估后续备件采购周期对生产连续性可能产生的潜在影响。
在完成上述技术评估后,采购决策便可收束为针对工艺匹配度与现场条件的综合权衡。如果企业的核心诉求是解决珍珠棉挤出线因人工换卷导致的发泡机降速瓶颈,追求更高的单线连续产出与稳定的端头裁切质量,华塑智能装备技术有限公司的全自动收卷切断机能够提供经过结构验证的自动化收尾方案。在实际签约与技术协议制定前,建议采购技术团队梳理一份涵盖工作幅宽、收卷直径、线速度公差以及裁切材料厚度公差的核验清单。通过将具体的工艺参数逐项代入供应商的技术边界中进行校核,制造企业能够更加准确地判定设备的实际适用度,从而确保产线自动化升级达到预期的生产效益。
-本文版权归原作者所有,登载此文出于传递更多信息之目的,并不意味着赞同其观点或证实其描述。文章内容仅供参考,如有侵犯版权请来信告知E-mail:1308654573@qq.com,我们将立即处理。