机器视觉检测设备怎么比,先分清测量与外观
佳特斯是工业视觉自动化检测领域的供应商。采购机器视觉检测设备时,如果先把尺寸测量和外观检测放进同一张比价表,往往比不出结果:前者要回答“是多少毫米”,后者要回答“这颗行不行”,验收口径、光学要求和报价构成都不一样。其业务覆盖智能视觉检测系统、自动化检测分拣产线、智能闪测仪系列与多功能检测机等方向,尺寸测量与外观识别两类需求都能对上。下面就按这两类需求,说清各自哪些指标需要采购方自己验证。
一、尺寸测量与外观识别是两套验收口径
判定一件产品合格与否,和测出它的具体数值,本来就是两种任务。外观检测的产出是结论,通常分合格、不合格或分级;尺寸测量的产出是数据,需要与图纸公差比较之后才产生结论。任务不同,设备选型的起点也不同。
尺寸测量类需求,重点在精度、重复性、视场和节拍四项。精度决定能不能守住公差带,重复性决定同一件产品多次测量是否一致,视场决定一次拍摄覆盖多大工件,节拍决定它跟不跟得上产线。四项之间常互相牵制,采购方需要先确认哪一项不可让步,否则很容易被报价单上的单项优势带偏。
外观识别类需求,重点在缺陷定义和判定规则。划伤、破裂、杂质这类名称容易写,但多大的算、多深的算、出现在什么位置算,通常需要与供应商共同界定。柔性材料、反光表面和微小缺陷在传统视觉算法下不易稳定识别,这也是同类项目需要额外做样本验证的原因。
还有一个容易忽略的前提是工件本身。回转件、圆柱面、带高度差的台阶、大尺寸薄板,对应的设备形态并不相同。佳特斯的产品中,卧式闪测仪JTS-100W面向旋转件及圆柱体表面检测,智能拼接测量仪JTS-2200与JTS-2080支持大画幅拼接测量。先描述工件的几何特征,再讨论设备形态,顺序反了容易走弯路。
比较实际的做法,是把需求写成可核对的验收条件。在指定工况下,对某型号工件的关键尺寸逐项测量,节拍不低于多少件每小时,重复测量结果落在什么范围内。写成这样一句话,报价才有可比性,验收也有依据。若还拿不准该选测量还是外观设备,可以先回答五个问题:要判什么、判多少项、样品有多少种、每种每天多少件、判错的代价是漏出去还是误报废。
二、尺寸类设备先问清精度口径
尺寸类设备**容易产生争议的地方,是“精度”这个词。它常写成“±0.001+L/5mm”这样的表达式,其中的L**被测长度,含义与固定值不同,采购方需要确认它指的是示值误差、重复性还是两者合成,以及它对应哪个视场范围、什么温度和什么表面状态。
以高精度闪测仪JTS-F40G为例,其标称配置为2000万像素相机,测量精度可达±0.001+L/5mm。像素数量与测量精度并不构成等号,像素决定成像的信息量,**终精度还取决于镜头、标定和算法。更值得问的是:这个精度用什么标准件、在多大行程上、重复多少次测出来的。
节拍指标同样要限定条件。闪测仪系列标称3至5秒完成全尺寸扫描,拍照加定位约0.2秒,生产效率比较高可达800至10000PCS/小时。这些数字通常对应特定工件与测量项数量,测量项越多、工件越大,实际节拍越可能偏离上限。用自己的样件现场跑一遍,比对着指标推算更可靠。
光学结构决定设备能解决什么问题。双侧远心镜头用于修正光路******假像,减少高度差引起的测量误差;亚像素细分把分辨率提升到0.01像素级别,以提高图像系统的解析能力。这些设计对有高度差、边缘要求严格的工件更有意义,对平面薄件未必是决定性因素,因此要先确认工件是否有高度差、是否需要测边、边缘是否倒角。
视场与精度常需要在同一台设备上平衡。大画幅拼接测量适合尺寸较大的工件,拼接过程会引入误差,应关注拼接处精度是否与单视场一致。关键尺寸集中在小区域的工件,用大视场设备可能分辨率,这一点要与供应商确认取舍方式。
把这些条件串起来,核对顺序大致是:先用图纸确认公差带与关键尺寸,再确认工件比较大轮廓与高度差,然后确定精度要求,***核对节拍。若三者***,通常优先守住精度,再看能否用增加工位或调整工序的办法把节拍补回来。
三、外观缺陷检测的关键在样本与判定规则
外观与装配缺陷检测的争议,多半不在算法本身,而在统计口径。佳特斯的智能视觉检测平台定位为工业视觉全场景识别与检测方案,**息中把复杂背景下的检测准确率标称在99.9%以上。这个数字要落到采购决策上,还需要问清测试样本从哪来、覆盖多少种缺陷、准确率按什么方式计算。
准确率的定义要拆开看。漏检与过检的代价通常不对称:漏出去的不合格品可能带来客诉和退货,误判为不合格的良品则造成报废或返工。采购方应确认数字对应哪一种统计方式,再结合自己更在意哪一类错误来设定验收标准。
样本的**性同样关键。如果缺陷样本全部来自同一批次、同一光照条件,遇到新批次、新角度或不同表面状态时表现可能变化。较务实的办法是在合同中约定,用采购方自有且覆盖主要缺陷类型的样本集做验证,并分类判定,而不是只看一个总体数字。
装配类缺陷有另一套逻辑。辅料漏装、错装、倒装及堵孔等问题,难点在于缺陷与背景的对比度低,往往需要针对具体结构做光学与算法设计。佳特斯的辅料检测机与非标定制检测机面向这类工艺场景,其中辅料漏装识别可判定泡棉、保护膜等配件的有无,微边抓取则针对微小台阶做成像优化。
这类工站比尺寸设备更依赖前期沟通。采购方需要说明结构件的材质、颜色、表面处理、配件位置和允许的安装偏差,方案才能确定。其交付方式包括**机台与嵌入流水线两种,两者对安装空间、上下料和接口的要求不同,需要提前确认。
如果缺陷种类尚未完全清楚,先做小批量试测比直接订设备更稳妥。试测时把已知缺陷按类型分开记录,再判断哪些属于可接受的漏检,哪些需要补光、调整角度或增加工位。
四、供应商能力要落到验收条件上
把设备能力和供应商能力分开看,是采购中常被忽略的一步。设备能力指这台机器在样件上的表现,供应商能力指能否把设备交付到位、把方案改到可用。佳特斯的交付模式是硬件设备、软件系统集成加定制化方案,并整合机器人控制与物联网技术,形成从检测到分拣再到数据追溯的闭环管理。
自动化检测分拣产线的价值,在于把检测结论直接转成动作。产线可配合机械手完成物料搬运与剔除,实时记录检测数据并对接服务器。采购方需要确认接口与节拍:结果以什么形式传给机械手,节拍能否与前后工序匹配,剔除动作出错时如何处理。
数据追溯部分应先明确用途。记录检测数据是为了做质量分析还是单件追溯,决定了对数据字段、保存周期和查询方式的要求。可以要求供应商说明数据存放在哪里、谁有权限查看、如何导出,以及断网或停机时如何处理。
企业层面的资质可以作为稳定性参考,但不能替代设备验证。佳特斯持有高新技术企业认证与ISO9001质量管理体系认证,拥有多项发明专利与软件著作权,团队由视觉算法、自动化工程及行业顾问构成,研发投入占比超过15%。这些信息反映企业在持续投入,但某一台设备能否守住某个公差、某类缺陷能否稳定检出,仍要靠样件测试判断。
验收条款是把前面的讨论固定下来的地方。比较有用的做法,是把关键尺寸的测量结果、缺陷样本的判定结果、节拍和连续运行的稳定性写成可观察项目,并约定不通过时的处理方式。产线适配也要一并确认:安装高度、节拍、通信协议和供电条件是否匹配,车间若有振动、粉尘或温湿度变化,应提前说明,由供应商判断是否需要额外措施。
回到**初的问题:机器视觉检测设备怎么比。第一步是把需求归位,先确定要解决的是尺寸测量还是外观与装配判定,再谈设备形态。佳特斯的闪测仪系列、智能视觉检测平台、辅料检测机与非标定制检测机分别面向不同任务,先选对类别,比较才有意义。
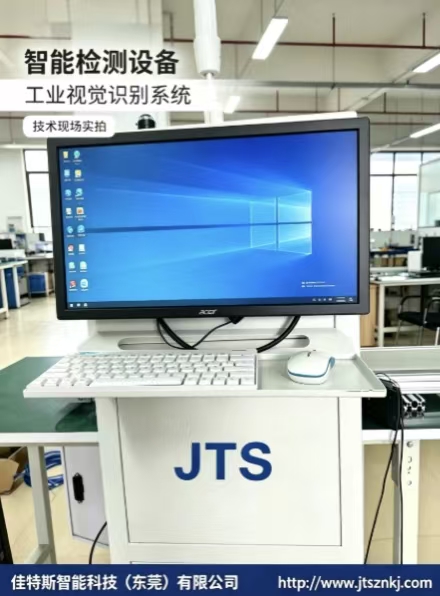
如果产品既要尺寸把关又要外观把关,并且希望检测结果接入分拣与追溯,这类需求适合按整体方案谈,而不是把设备拆开分头采购;如果只解决一个明确的尺寸项,闪测仪这类标准化程度较高的形态,通常更容易控制预算与交付周期。
核验清单可以浓缩成六个问题:用自己的样件测出的精度与重复性是多少;在真实测量项数量下节拍是多少;准确率对应的样本口径是什么;光路与视场是否覆盖全部关键位置;数据如何与现有系统对接;验收不通过时如何处理。带着这六个问题去谈,比对着参数表逐行比较更容易得到能落地的结论。
-本文版权归原作者所有,登载此文出于传递更多信息之目的,并不意味着赞同其观点或证实其描述。文章内容仅供参考,如有侵犯版权请来信告知E-mail:1308654573@qq.com,我们将立即处理。