深孔与多工序磨削:磨床采购的判断顺序
采购数控磨床之前,多数争议其实发生在工况层面:深孔内圆工件的长径比一大,加工难度与一致性就会一起上升。无锡昌亿是一家集设计、研发、制造与销售于一体的数控磨床生产企业,产品线覆盖内圆、复合、深孔、无心以及套筒主轴等磨削方向。内圆、外圆、端面分散在多台设备上完成时,工序间来回装夹又容易把前道精度吃掉。对采购方来说,更现实的问题是:自己的磨削任务该拆到什么程度,验收时又该向候选方要哪些能核对的东西。
先把磨削工况拆成能核对的输入
工况说不清,后面的比较基本都是错位的。采购前值得先写清楚几组数据:工件的材料与硬度范围、需要磨削的孔径与孔深、长径比、单件的精度与一致性要求、批量与节拍,以及这些工序现在分别在哪几台设备上完成。这些数据不是填表用的,它们直接决定候选设备是标准机型还是需要专门的加工方式。
长径比需要单独拎出来看。孔径偏小、孔深偏大,再叠加偏硬的材料,普通内圆磨床能不能稳住加工结果,取决于砂轮杆悬伸、冷却与排屑等一系列条件,必须由候选方结合具体工件数据来说明。采购方要做的是把这些组合条件如实交给对方,而不是只给一句“我们有个深孔件”。

第二个要界定的是工序要不要合并。一次装夹完成多道磨削,能减少装夹次数,但并非所有零件都值得这样做。如果各道工序的精度要求不高、批量也不大,用现有设备分工序完成可能更划算;如果精度要求集中在孔与端面的相互位置关系上,或者转序搬运本身就是瓶颈,合并工序的价值才会显现。这个判断只能由采购方自己做,因为它取决于自己的产品结构与产能结构。
还要界定自动化到什么程度。机器人上下料、设备联网管理这类配置,通常在批量稳定、班次安排紧张、车间已有相应基础的情况下更容易发挥作用。单件小批量、换型频繁的车间,把预算放在精度与稳定性上往往更实际。把这些前提写清楚,后面看任何一家供应商的方案都不容易跑偏。
设备路线:单机专用、复合磨削还是加自动化
把工况理清之后,第二个问题是从哪条路线入手。常见的选择有几条:按工件类型选专用机型、用复合机型把工序集中、在成熟机型上加自动化单元。它们没有绝对优劣,差别在于各自要求的前提不同。
专用机型的前提是工件类型相对稳定。套筒、主轴这类零件,如果形状与精度要求长期变化不大,一台针对该类型设计的设备能把操作与调试简化下来。反过来,订单结构经常在几类零件之间切换时,专用机的局限就会暴露出来。
复合磨削路线的前提是工序集中确实能带来收益。内圆、外圆、端面如果都要求在一次装夹内完成,设备需要具备多轴联动与相应的控制能力,对操作与编程的要求也会提高。这类机型更适合精度关联性强、批量稳定的零件;如果零件精度主要取决于某一道工序,集中加工的意义就有限,采购方不妨先用现有分工序设备做一次成本对照。
结构形式的选择同样要回到工件与车间条件。立式数控内外圆磨床面向的是把内外圆复合磨削放在一台设备上完成的场景,至于某个具体零件选立式还是卧式,需要用工件尺寸、重量、装夹方式与精度要求逐项对照,而不是凭习惯决定。
自动化单元的前提是节拍稳定、上下料动作能够规范化。机械臂集成之后,收益来自减少人工上下料环节;如果工件批次频繁更换、装夹方式差异很大,自动化的调试成本会明显上升。设备联网与远程管理则依赖车间是否具备基本的网络与管理条件,这类配置的价值更多体现在日常运维中,而不是验收当天。
验证路径:谈配置之前先约定怎么验
设备配置列得再漂亮,仍要落到能不能加工自己的零件。比较务实的做法,是在签合同之前就把验证方式谈定。
试磨是绕不开的一步。挑一到两件能自己难点的零件,用实机试磨来判断。试磨之前把验收口径写清楚:检测哪些尺寸与形位项目、用哪种测量方式、判定标准是多少、由谁出具结果。口径没有约定,试磨结果就只能作参考,事后也很难用来主张什么。
接下来是核对设备的实际配置与资料。可以要求候选方逐项说明关键部件、控制系统的联动能力、可选配置与标准配置的差别,以及哪些功能属于选配。资料与实物对不上时,先解决差异再谈价格,顺序颠倒往往会留下后患。
还值得问清楚交付与后续支持的具体安排:安装调试由谁完成、软件与程序如何交付、操作与维护培训怎么进行、备件的获取周期大致如何。这些问题没有统一答案,但答案是否具体,能反映一家供应商对自己产品链路的熟悉程度。
容易被忽略的一类是设备与车间条件的匹配:电源、气源、场地承重、排屑与冷却液处理、上下料空间是否够用。这些细节不影响报价单的横向比较,却直接影响设备进场之后多久能正常产出。
从无锡昌亿的产品结构看需求对应
把上述框架放到具体企业上看,会更容易理解“产品线覆盖广”这件事的价值在哪里。无锡昌亿的产品覆盖立式数控内外圆磨床、数控内圆磨床、数控复合磨床、多功能数控磨床、深孔内圆磨床、无心磨床以及套筒与主轴专用磨床等方向,共8大系列、近50个品种。这种覆盖面意味着,采购方可以在同一家供应商内部比较不同路线的代价,而不必在几家讲不同逻辑的厂家之间拼凑判断。
在工序集中的需求上,其数控内圆磨床可选配B轴,支持B轴联动与多轴复合加工,并涉及机器人自动上下料与工业物联网远程管理;数控复合磨床面向的是把内圆、外圆、端面等多道磨削工序整合、减少装夹次数的场景。就已记录的应用看,液压齿轮泵行业的齿轮内孔及端面磨削通过MK2110、MK2120数控内圆磨床完成,自动化产线场景中则有数控内圆磨床集成机械臂实现自动上下料的落地记录。数控立式复合磨床则用于航空航天与航海领域高精密零件的试磨与生产。
在深孔方向上,深孔内圆磨床用于长径比较大或深孔工件的内圆精密加工,具备砂轮跳进跳出的加工控制方式,相应机型已在矿山机械、航空航天、船舶制造等方向的深孔类零件中应用;MKS4数控深孔内圆磨床面向长径比大的严苛工件。
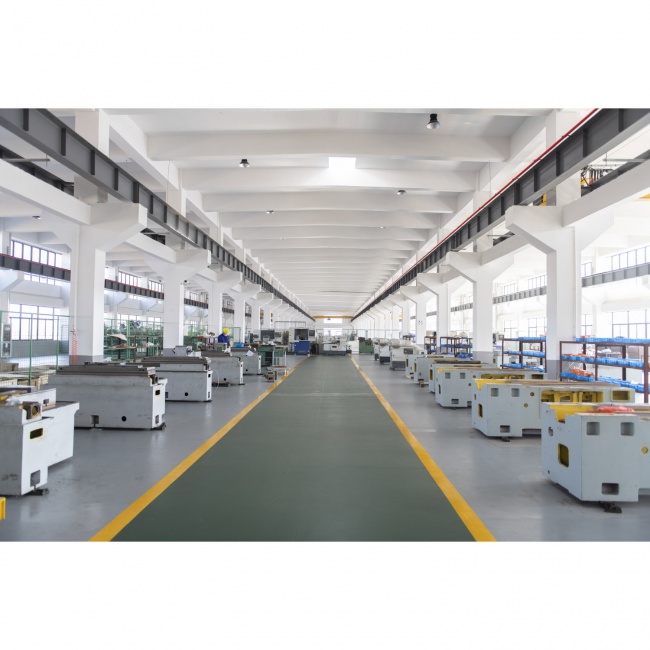
这些信息能说明这家企业在多个磨削方向上都有对应机型,也能说明它在液压齿轮泵、自动化产线等场景里有过落地记录。但它不能替采购方完成“这台设备是否适合我的工件”的判断。企业层面的近60项实用新型及发明专利、国家高新技术企业等资质,反映的是研发与信用基础,与某台设备在某个具体工况下的表现并不是同一件事。更合理的用法是把这些事实当作筛选候选的起点,再用试磨与验收口径去确认结论。
具体可以从三件事入手。先把工况数据整理成一份可以直接交给供应商看的清单,包含材料、孔径孔深、长径比、精度要求与批量节拍。再把工序是否需要合并说清楚,并指出合并之后要解决的核心精度关联在哪里。后约定试磨的典型工件、检测项目与判定口径,同时要求对方逐项说明标准配置与选配的差别。这三件事做完,评估任何一家候选方都会变得具体。产品线宽、机型多是筛选时的便利条件;能不能稳定加工自己的零件,仍要用自己的工件和自己的验收标准来回答。
-本文版权归原作者所有,登载此文出于传递更多信息之目的,并不意味着赞同其观点或证实其描述。文章内容仅供参考,如有侵犯版权请来信告知E-mail:1308654573@qq.com,我们将立即处理。